精加工不是“最后一步”,而是“价值兑现”
首页›制造能力›精加工不是“最后一步”,而是“价值兑现”

精加工不是“最后一步”,而是“价值兑现”

设计意图转化为微米级精度与镜面级外观,直接决定产品良率、品牌质感与模具寿命。

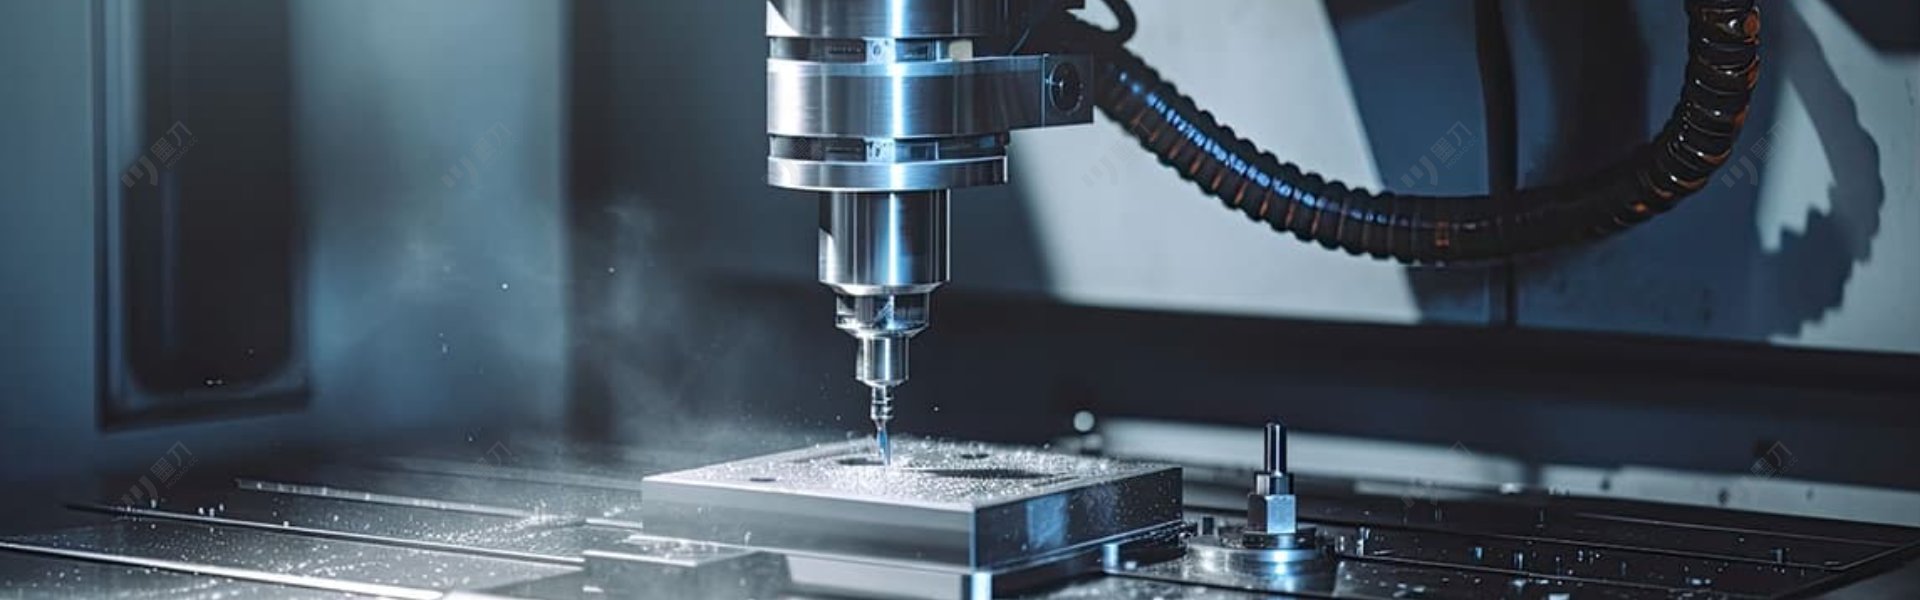
高频精铣
目的 / 01

高频精铣

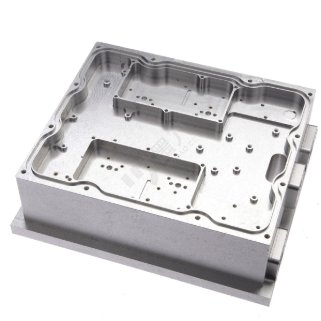
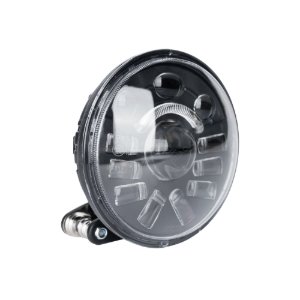
实现高尺寸精度(±0.01mm)与优异表面粗糙度(Ra0.2-0.8μm),完成复杂3D曲面(如车灯、家电面板、医疗外壳)的最终轮廓。

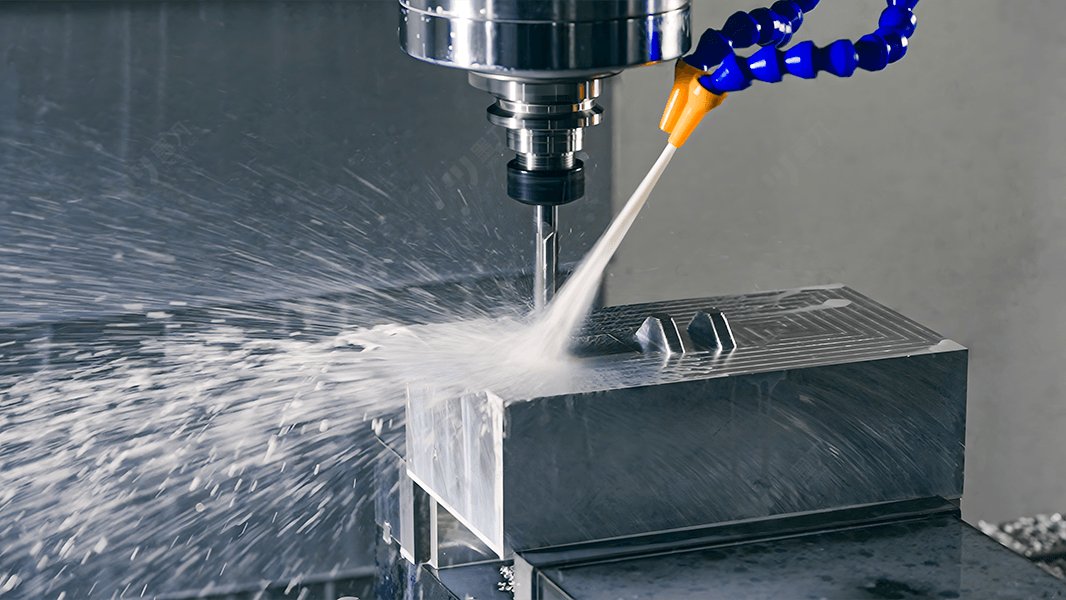
  • 恒定切削负载:采用CAM“恒定步距”或“等残留高度”算法
  • 无抬刀路径:减少空行程,避免接刀痕
  • 顺铣优先:提升表面质量,延长刀具寿命
  • 残余应力释放后加工(去应力退火+半精加工之后)
微型刀具精修
目的 / 02

微型刀具精修

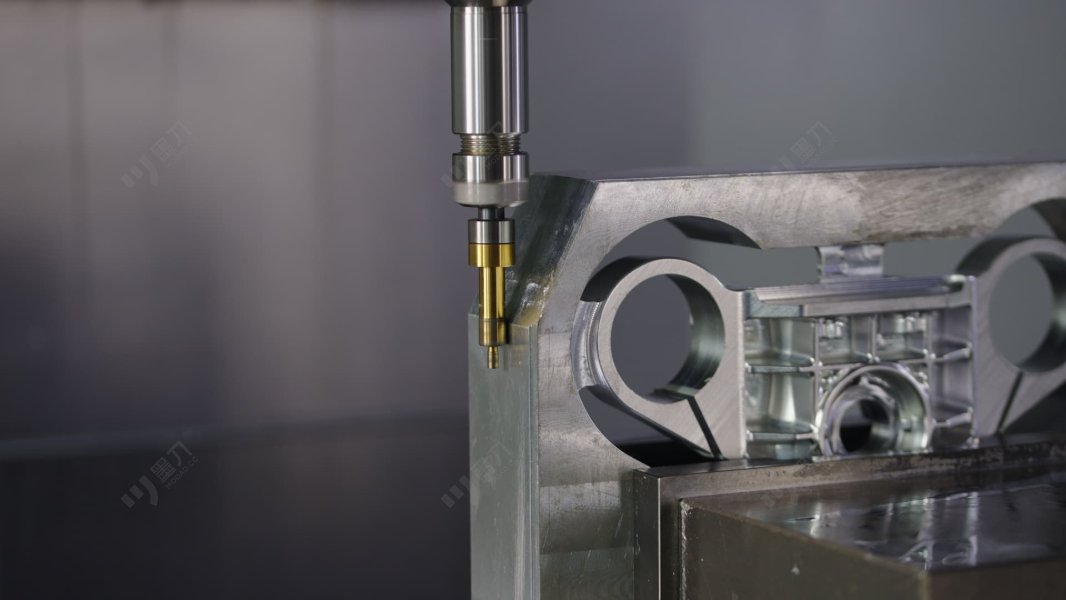
加工微小结构:文字Logo、透气孔、微卡扣、光学导光网点;清理狭窄区域:深槽底部、筋位根部、倒扣角落。

  • 刀具易断:使用高刚性刀柄(热缩/液压),降低悬伸(L/D≤4),启用刀具破损检测(BTD)
  • 排屑困难:高频脉冲吹气、优化螺旋下刀路径
  • 振动影响精度:机床需高动态刚性、采用减振刀柄
型腔/型芯特征完成加工
目标 / 03

型腔/型芯特征完成加工

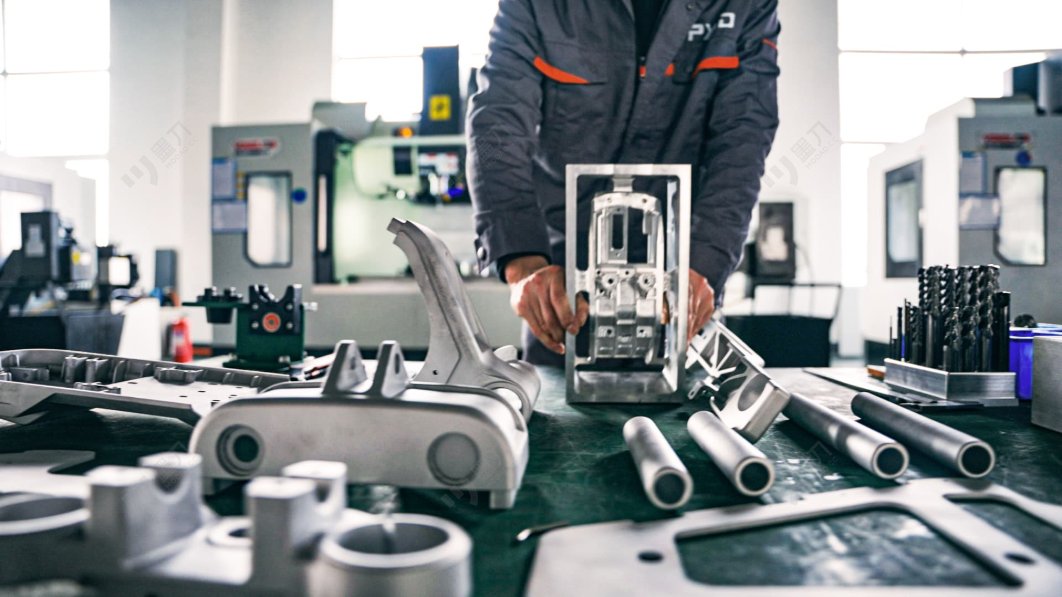
整合所有几何特征,形成完整、可直接试模的成型面,确保分型面密封性、滑块配合间隙、顶出平衡性。

  • 分型面精铣
  • 滑块/斜顶配合面加工
  • 顶针孔/司筒孔精铰
  • 排气槽精密加工
CASES应用案例

典型应用

联系我们 / GET STARTED

需要评估您的项目?

无论您处在产品设计、打样还是量产阶段,我们的工程师团队都可对接。
↑