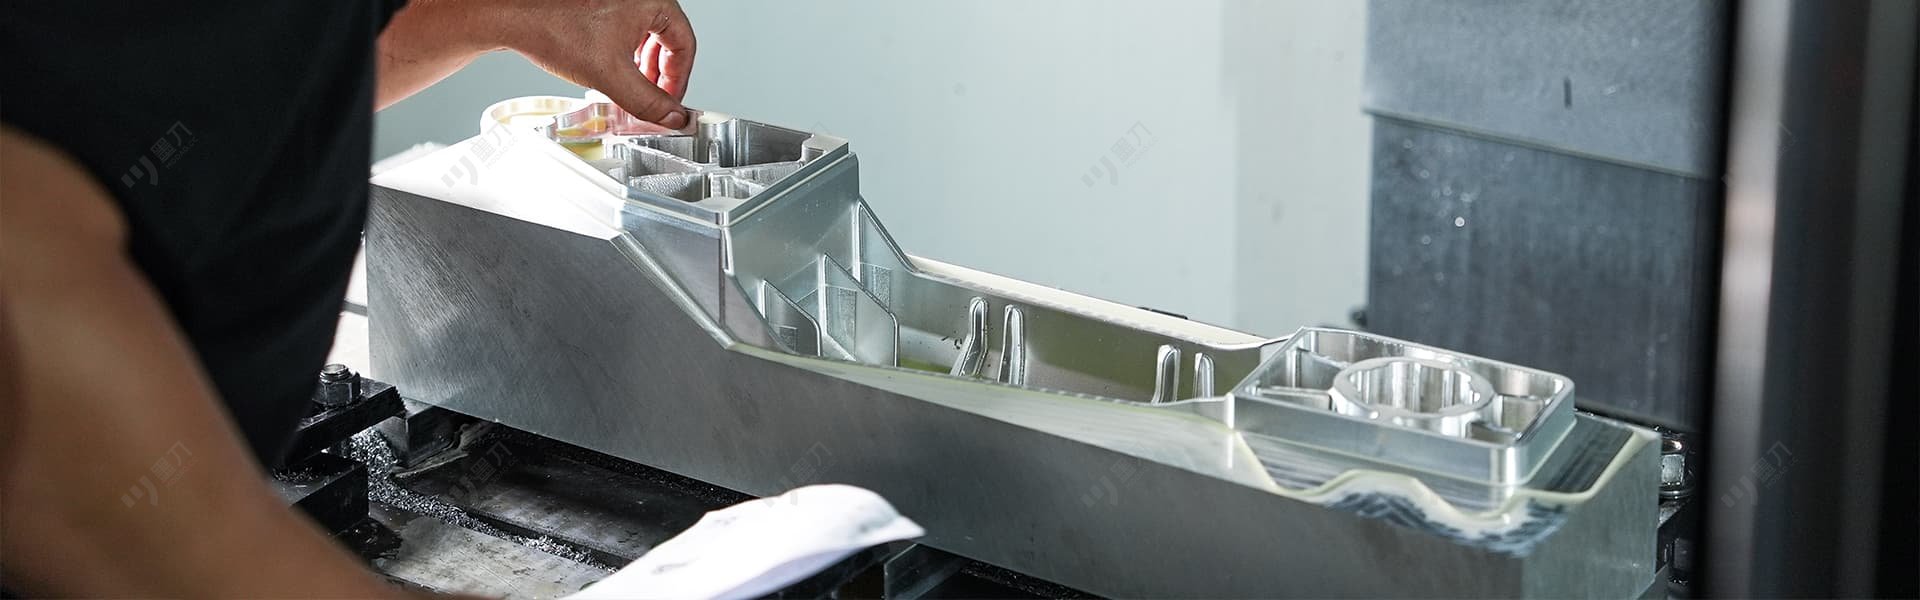
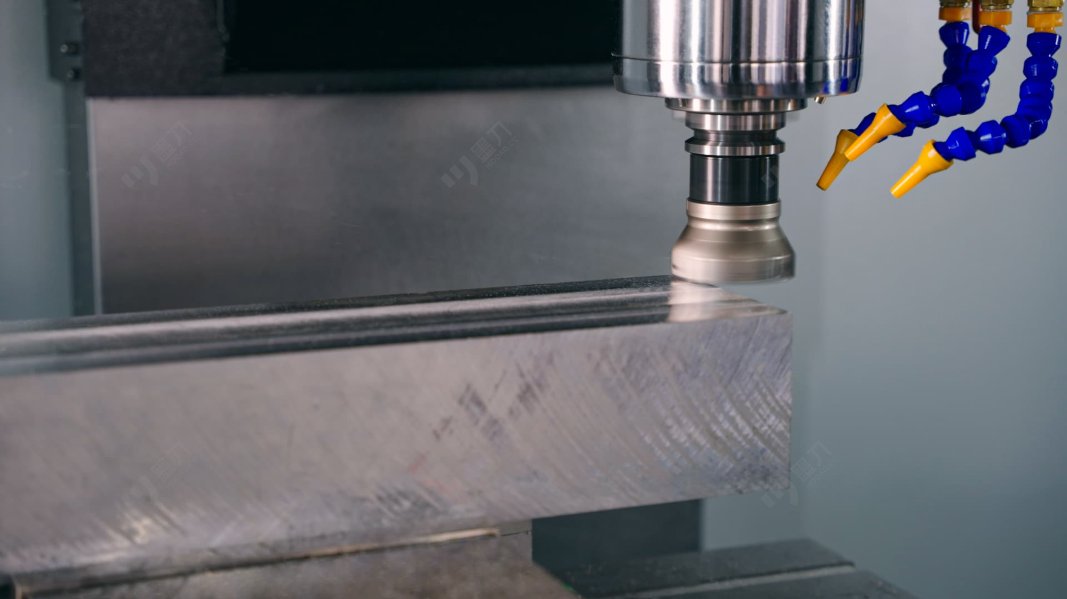
粗加工不是“快速挖空”,而是“智能去余量”。在最短时间内,以最小应力和最优余量分布,为精加工铺平道路。
快速去除毛坯顶部多余材料;建立统一、平整的Z向基准面,用于后续定位与测量;暴露内部缺陷(如气孔、夹杂)。
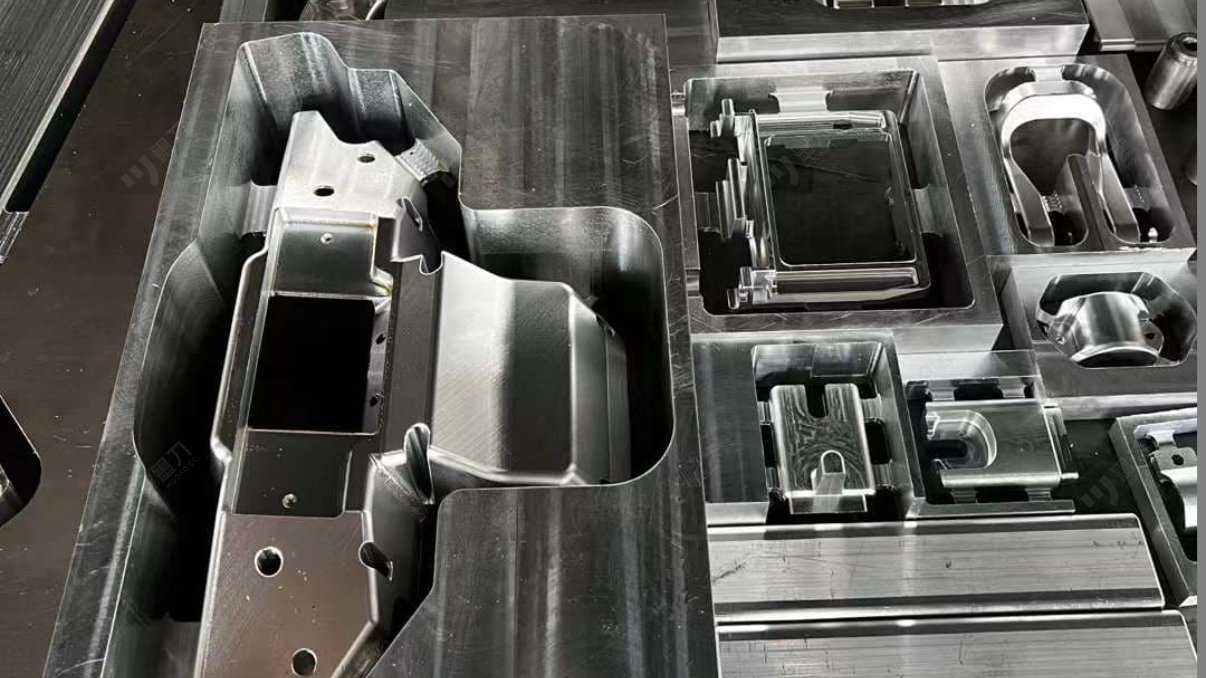
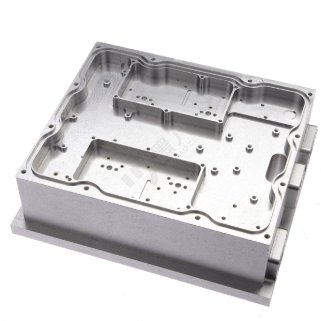
快速挖除型腔主体材料;形成接近最终轮廓的“毛坯腔”;为清角、半精加工奠定基础。
余量控制至关重要:余量过大→精加工切削力大,易变形、振刀;余量过小→局部未覆盖,导致“黑皮”;余量不均→精加工刀具磨损不一致,影响表面一致性。
大余量高效去除,余量均匀0.2mm,为精加工奠定稳定基准。
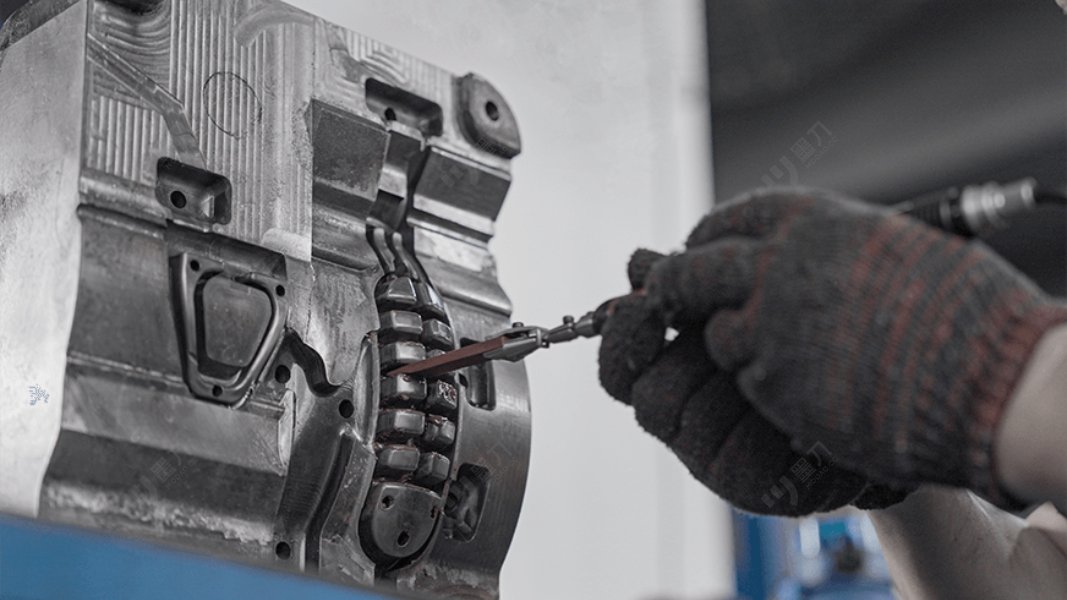
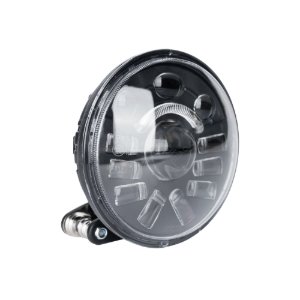
CNC精铣(北京精雕高速精雕机,步距0.01mm) 光学面±0.005mm;EDM清角(汉霸/迪蒙放电,±0.005mm);镜面抛光SPI-A2(Ra 0.025μm)。
无论您处在产品设计、打样还是量产阶段,我们的工程师团队都可对接。