首页 / 项目案例 / P2 一体压铸镁合金车架
汽车与交通

P2 一体压铸镁合金车架

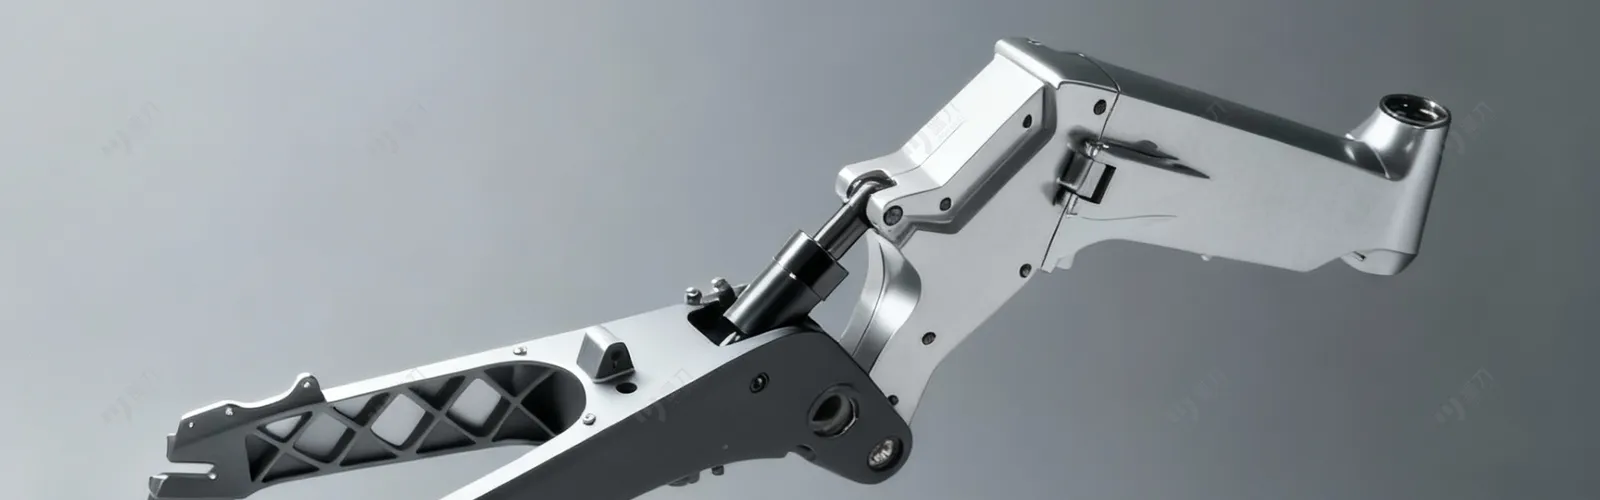
随着电动车对轻量化、高强度、原本瓶颈的设计需求,一体压铸车架正成为行业新标准。其挑战不仅是"成型好",更是壁厚均匀、力学结构、特殊细节与表面处理的全系统工程能力。
P2 一体压铸镁合金车架
成型方式
高真空压铸
壁厚误差
≤ 0.5mm
屈服强度
> 150 MPa
尺寸公差
±0.05mm
CHALLENGE

项目挑战

一体压铸镁合金车架是电动车轻量化的核心突破。项目面临多重技术壁垒:大尺寸薄壁结构在一次压铸中实现壁厚均匀分布;复杂拓扑结构需兼顾强度与减重;镁合金活泼特性对模具温控和排气提出极高要求;同时车架作为整车承载件,必须通过10,000次以上疲劳测试。

  • 轻量化与强度平衡:整车减重目标30%+,同时屈服强度需>150MPa
  • 壁厚均匀控制:大面积薄壁结构,关键区域壁厚误差需≤0.5mm
  • 复杂结构一次成型:隐藏式线束通道、加强筋、装配孔位一体化成型
  • 疲劳寿命验证:10,000次循环疲劳测试无裂纹,确保长期可靠性
SOLUTION

解决方案

品向智造工程团队从材料选型、工艺仿真到模具设计进行全链路攻关。采用SIMUFACT与FLOW-3D CAST进行全流程压铸仿真,优化浇道系统与模腔排气;配合高真空压铸与多轴CNC精加工,实现大尺寸镁合金车架的高精度、高强度一体成型。

  • 全流程仿真验证:SIMUFACT + FLOW-3D CAST 填充/凝固/应力全仿真
  • 高真空压铸:真空环境下成型,减少气孔缺陷
  • 多轴CNC精加工:多台三轴加工中心组合,关键装配孔位尺寸公差±0.05mm
  • CMM全尺寸扫描:关键装配孔位100%扫描,数据实时上传MES追溯
PROCESS

制造工艺流程

01

DFM分析

SIMUFACT仿真

›
02

模具设计

3D全参数化

›
03

高压压铸

高真空压铸

›
04

CNC精加工

多轴联动±0.05mm

›
05

表面处理

微弧氧化+喷涂

›
06

试模验证

CMM全检+疲劳测试

›
RESULTS

项目成果

30%+
整车减重 一体压铸替代焊接拼装
99.2%
产品合格率 全流程仿真+真空压铸
50%
精度提升 无焊接无热处理变形
联系我们 / GET STARTED

有类似的项目需求?

告诉我们您的产品类型、材料要求和预期产量,我们的工程师将在 24 小时内为您提供可行性评估与报价方案。

↑